大型罐体加装称重系统实施方案
大型罐体加装称重系统实施方案
——柱式称重传感器加装 · 整体吊装 · 法兰蒙板焊接 · 安全防护与验收
一、工程概况
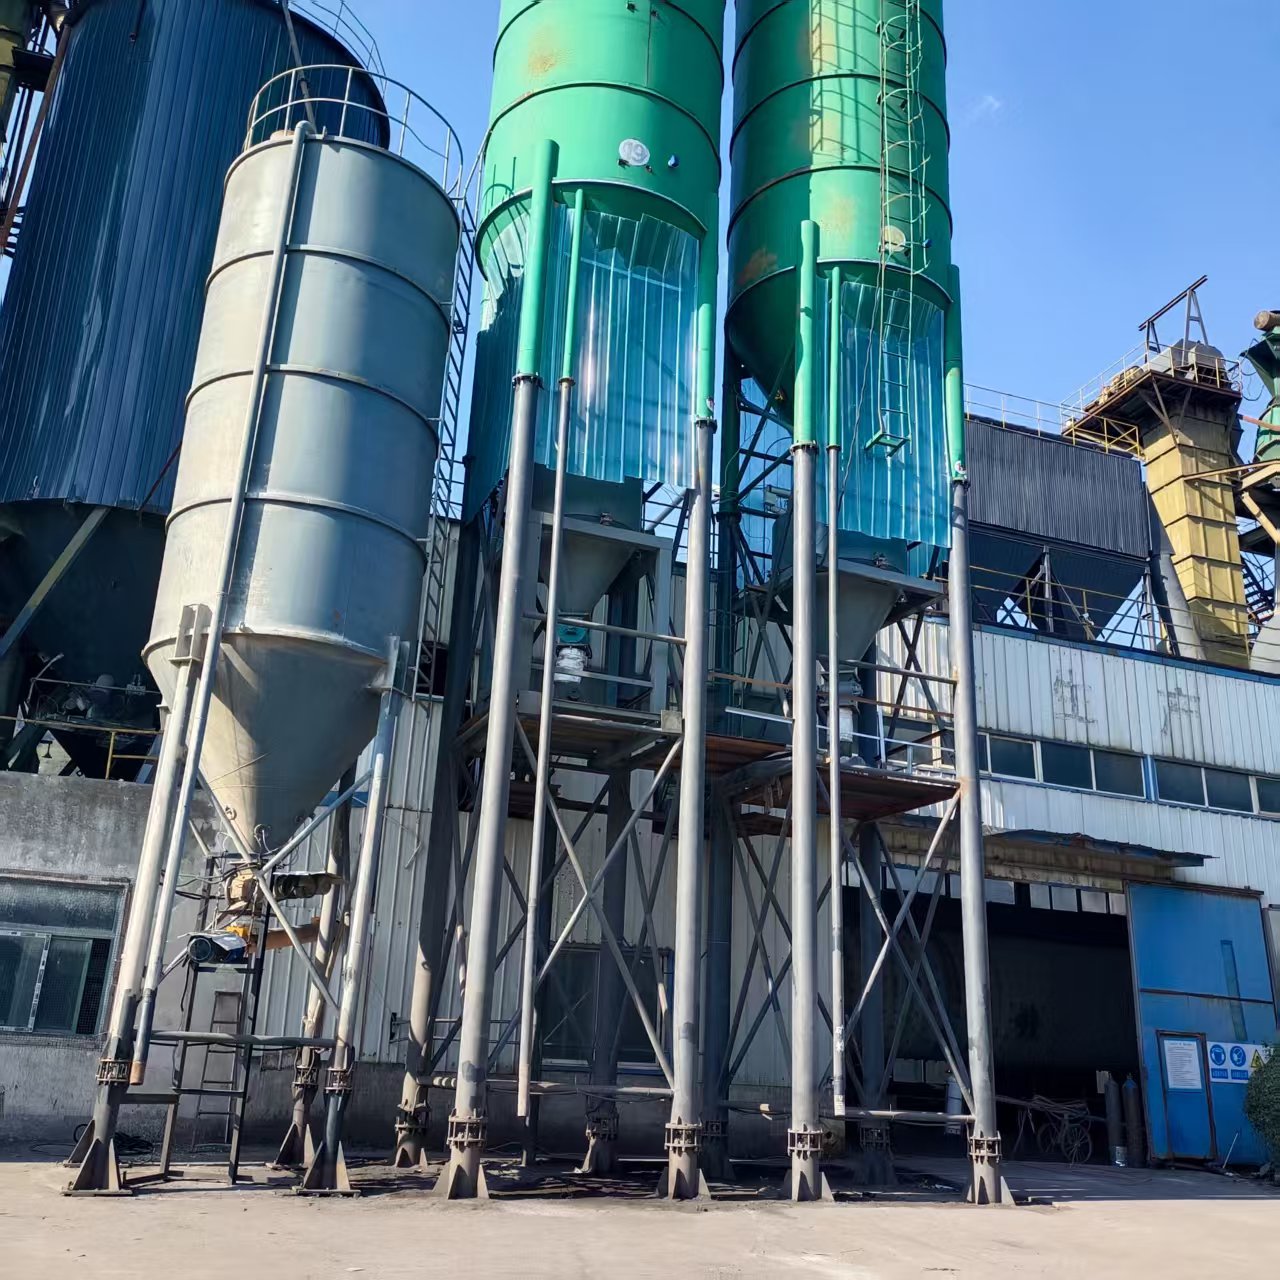
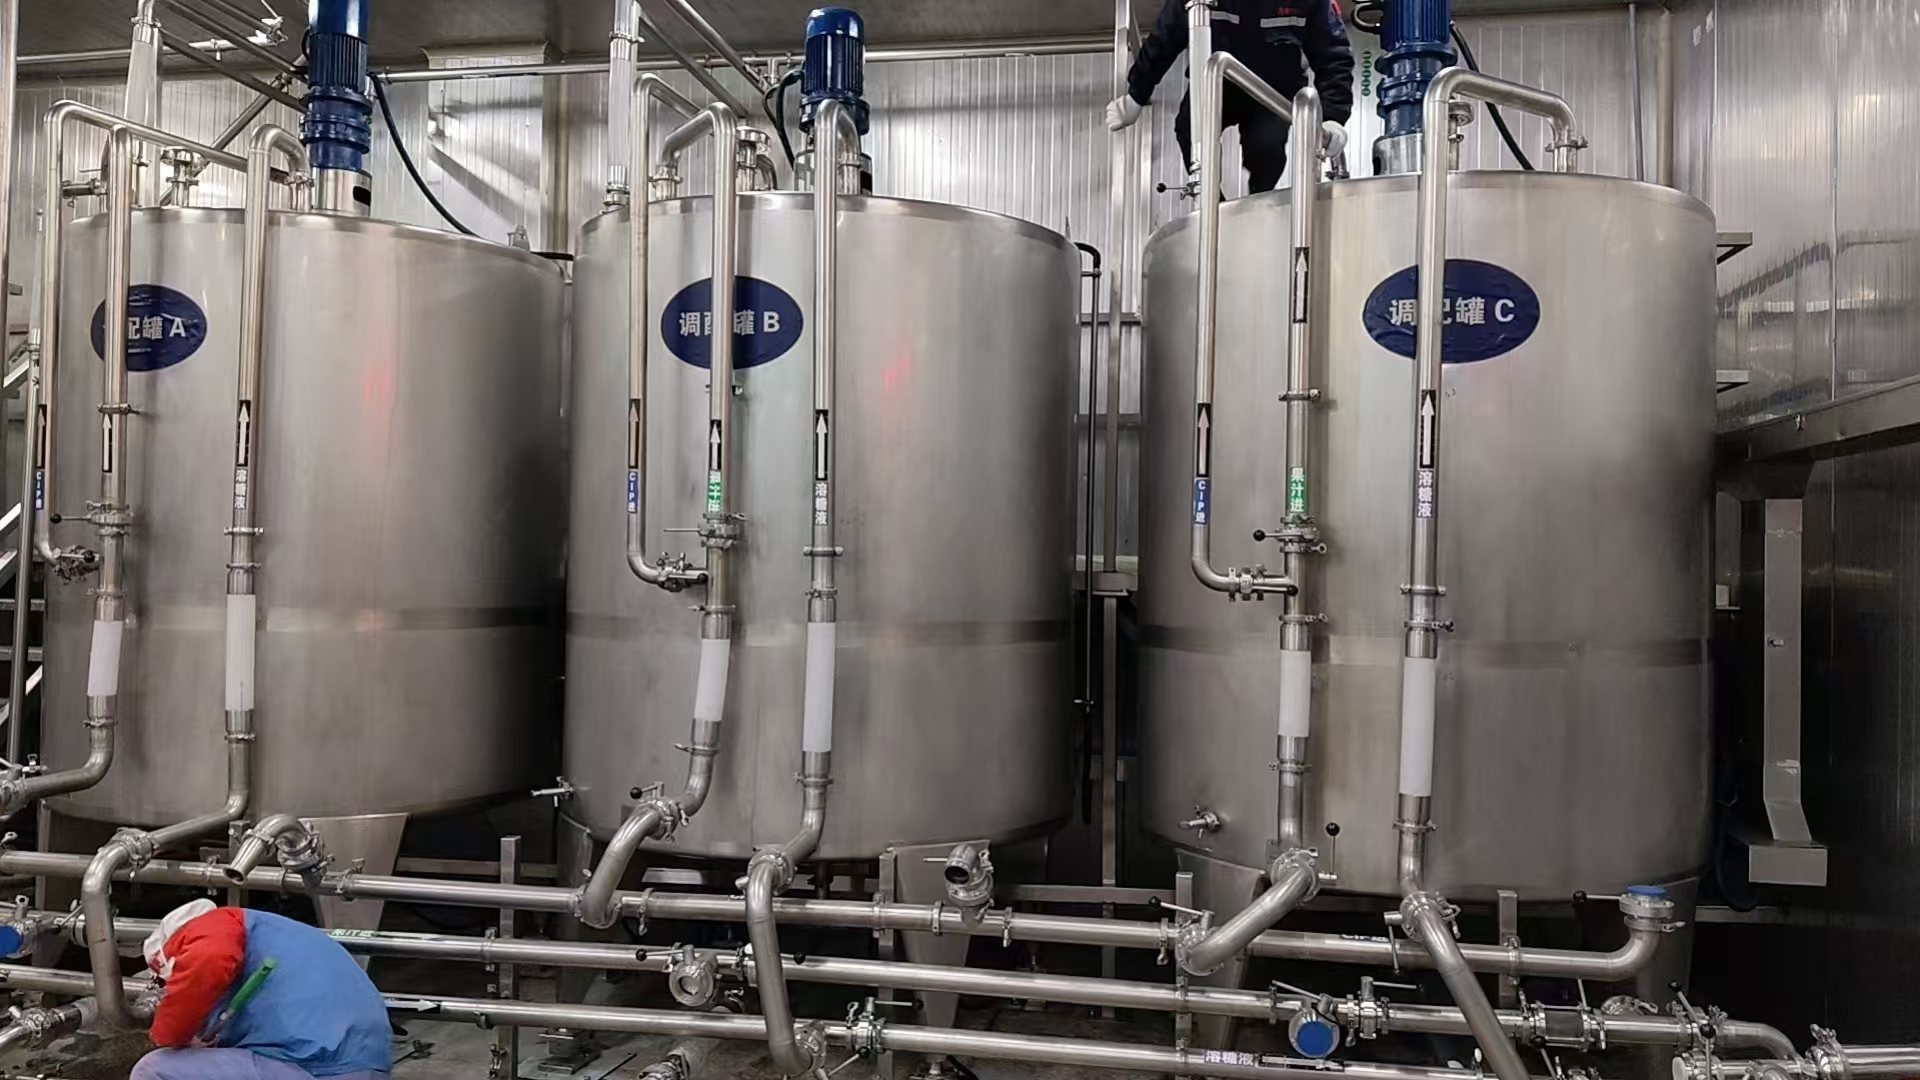
本工程为在用大型罐体(锥底钢制罐,由钢支架/支腿支承落地)加装称重系统的改造施工。改造前罐体经支腿直接落于基础,无法计量罐内物料重量。改造思路是:在每根支腿底部加装柱式称重传感器模块,将罐体载荷经传感器传递至基础,配合称重仪表实现罐内物料重量的实时计量与定量管理。

图1 现场安装称重后现状:大型锥底罐体群,钢支架支承、支腿落地,加装称重模块
施工内容主要包括:①罐体整体吊起(吊车配合千斤顶辅助);②柱式称重传感器模块安装定位;③传感器上下连接件(法兰与支腿蒙板)焊接;④传感器蒙板加装拉杆防护;⑤加装限位拉杆调整(保持松动、预留活动间隙);⑥接线、仪表调试与系统标定验收。


图2 称重模块地面预组装:圆筒底座 + 上下法兰 + 柱式传感器 + 屏蔽电缆
二、施工准备
2.1 技术与资料准备
• 核对罐体图纸与现场实际:确认罐体自重、满载重量、支腿数量与布置,核算每只传感器承受的载荷,据此选定量程(一般按额定载荷的 1.5-2倍落在传感器量程内选取,并留冲击余量);
• 核查传感器出厂合格证、检定/校准证书;
• 编制专项吊装作业方案并交底;焊接工艺按母材评定合格的工艺执行;
• 办理动火作业票、吊装作业票、高处作业票等各项许可。
2.2 主要机具与材料
• 起重:汽车起重机(吨位按罐重与作业半径核算,负载率不超过 80%)、液压千斤顶(4 只同步)、吊装带/钢丝绳、卸扣、垫木;
• 测量:水准仪或激光水平仪、框式水平仪、钢卷尺、塞尺;
• 焊接:直流电焊机、与母材匹配的焊条(如 E4303/E5015)、角磨机、焊缝检验尺;
• 电气:兆欧表、万用表、接地电阻测试仪、屏蔽电缆、接线盒;
• 安全:警戒带、灭火器、安全帽、安全带、防坠器、对讲机。
2.3 现场条件准备
• 罐体停用、排空物料并清洗置换,切断进料与出料管线(加装改造段或临时盲板);
• 检查各支腿基础墩:混凝土无开裂、预埋板/基础面平整,水平度偏差不大于 1/500,标高一致;
• 清理吊装作业半径内的障碍物,规划吊车站位与支腿垫板位置,确认地下管缆。
三、吊装方案
称重模块安装要求罐体与基础之间让出作业空间,故采用吊车将罐体整体吊起的方式(现场配合液压千斤顶辅助调平,见图3),先在支腿底部完成传感器模块的安装定位,再落罐就位。


图3 吊装作业现场:罐体支承结构整体吊起,配合千斤顶辅助调平
3.1 吊装工艺流程
• 吊车按选定站位就位、支腿全伸并垫实;
• 确认罐体所有管线(进料、出料、透气、除尘等)已断开且不影响起升;
• 吊索具对称挂设于罐体加强圈或专用吊耳,吊点数与罐体刚度匹配;
• 试吊:罐体离地 100~200 mm 后静置 5 分钟,检查吊索受力、罐体变形、制动器可靠性,确认无异常后方可正式起吊;
• 起升至支腿底面高出模块上法兰顶面 150~200 mm 的高度,缓慢平稳,严禁猛起猛落;
• 吊装期间罐体正下方及吊臂旋转半径内严禁站人,设专人指挥。
3.2 同步与稳定控制
• 多支腿罐体起吊后,可用液压千斤顶在支腿处辅助微调各点高度,保证罐体水平(水平偏差控制在 1/1000 以内),避免模块落罐时受侧向冲击;
• 落罐前先在模块顶面放置少量软垫层(如薄橡胶板),罐体缓慢落钩,使各支腿同步、均匀坐落到各模块上承载法兰上;
• 若罐体刚度不足或吊装条件受限,可在罐壁对称位置加焊临时吊装耳板(用后割除并打磨补漆),严禁直接捆吊锥底与接管。
四、称重模块安装步骤
称重模块采用柱式称重传感器(见图4、图5):传感器为不锈钢柱式结构,上下自带承载法兰,安装时夹装于模块下固定法兰座与罐支腿蒙板之间,受力轴线与罐体载荷方向一致。地面预组装完成后整体吊装就位(见图2),可大幅减少高空作业。

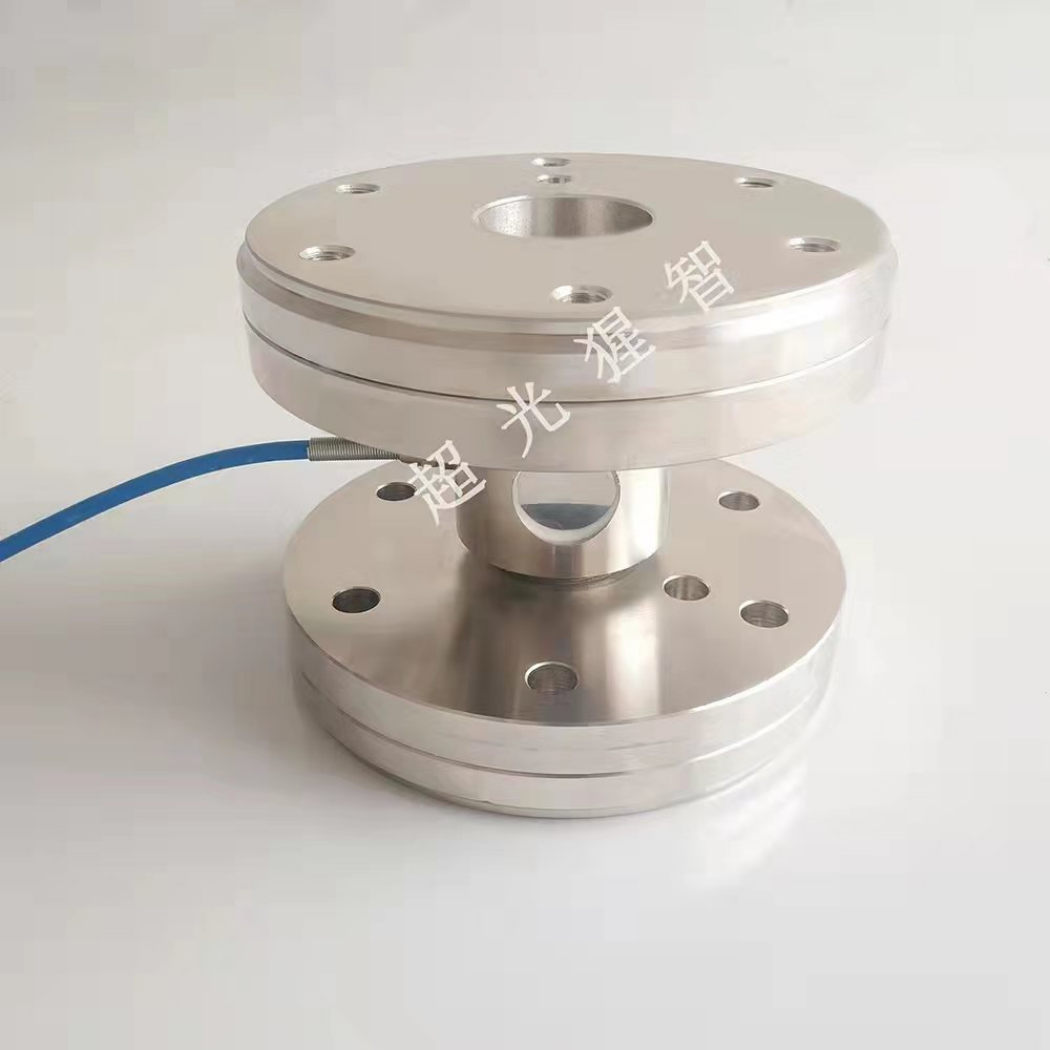
图4 柱式称重传感器(上下承载法兰一体式,不合金钢材质)

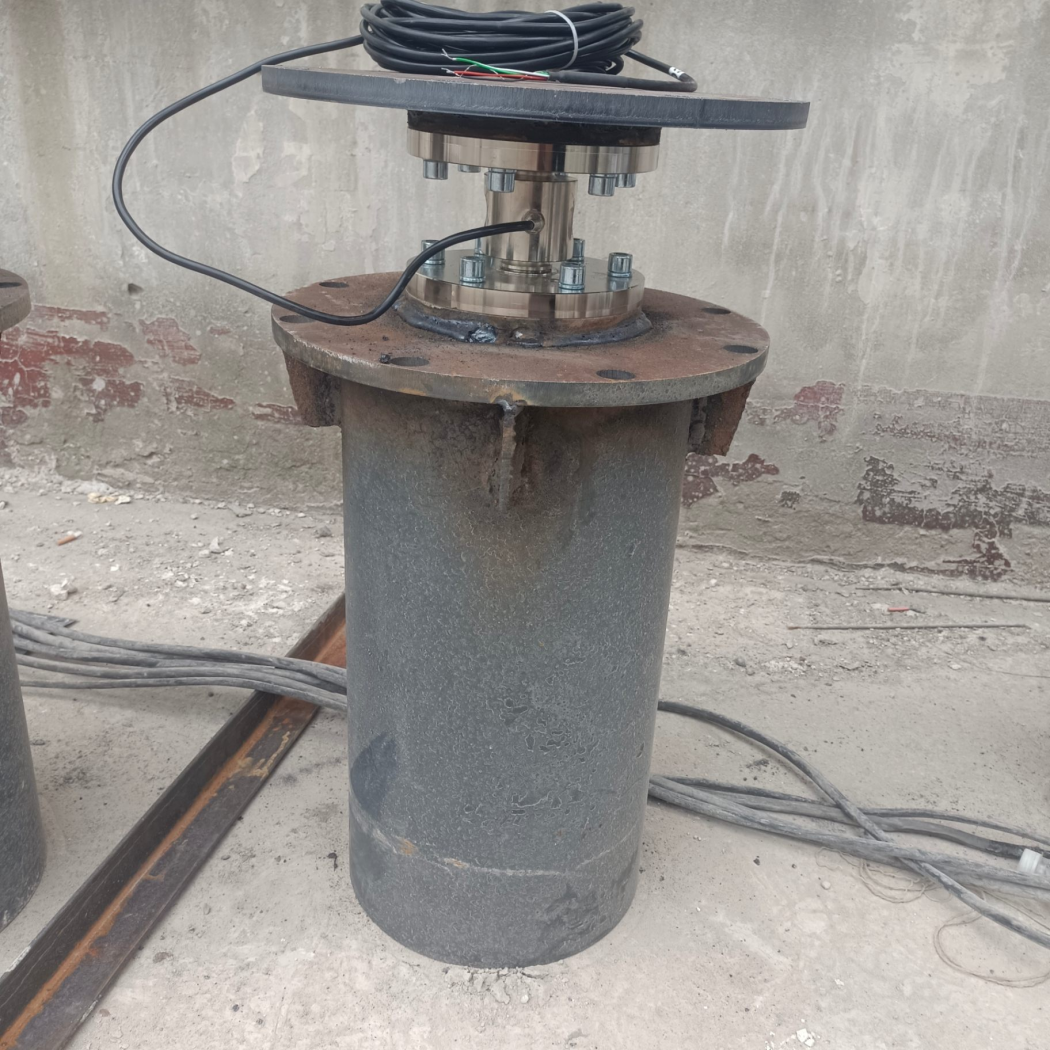
图5 模块连接结构特写:下法兰固定座、柱式传感器、上承载法兰
4.1 安装顺序
• 第一步 测量放线:在各支腿基础面上放出模块底座安装中心线,逐点复测标高,保证各模块顶面(传感器上法兰)处于同一水平面;
• 第二步 模块就位:将地面预组装好的模块(底座筒 + 下法兰 + 传感器 + 上法兰)吊运至各支腿位置,按放线定位,底座与基础预埋板临时点固;
• 第三步 精调找平:用框式水平仪校准上法兰水平度(不大于 0.5°),并通过底座垫片微调各点高度,确保各传感器受力均匀;
• 第四步 罐体落位:按第三章吊装方案将罐体整体吊起,缓慢落于各模块上法兰之上,复核罐体垂直度与水平度;
• 第五步 连接件焊接:将上法兰与支腿蒙板焊接、底座与基础预埋板焊接固定(焊接要求见第五章);
• 第六步 限位与防护:调整限位拉杆间隙(见第六章)、加装周边栏杆(见第七章);
• 第七步 电气接线:传感器屏蔽电缆经金属软管保护接入接线盒,再接入称重仪表,电缆远离动力线敷设,仪表端单点接地。


图6 罐体吊起后支腿底部模块就位与传感器安装定位作业
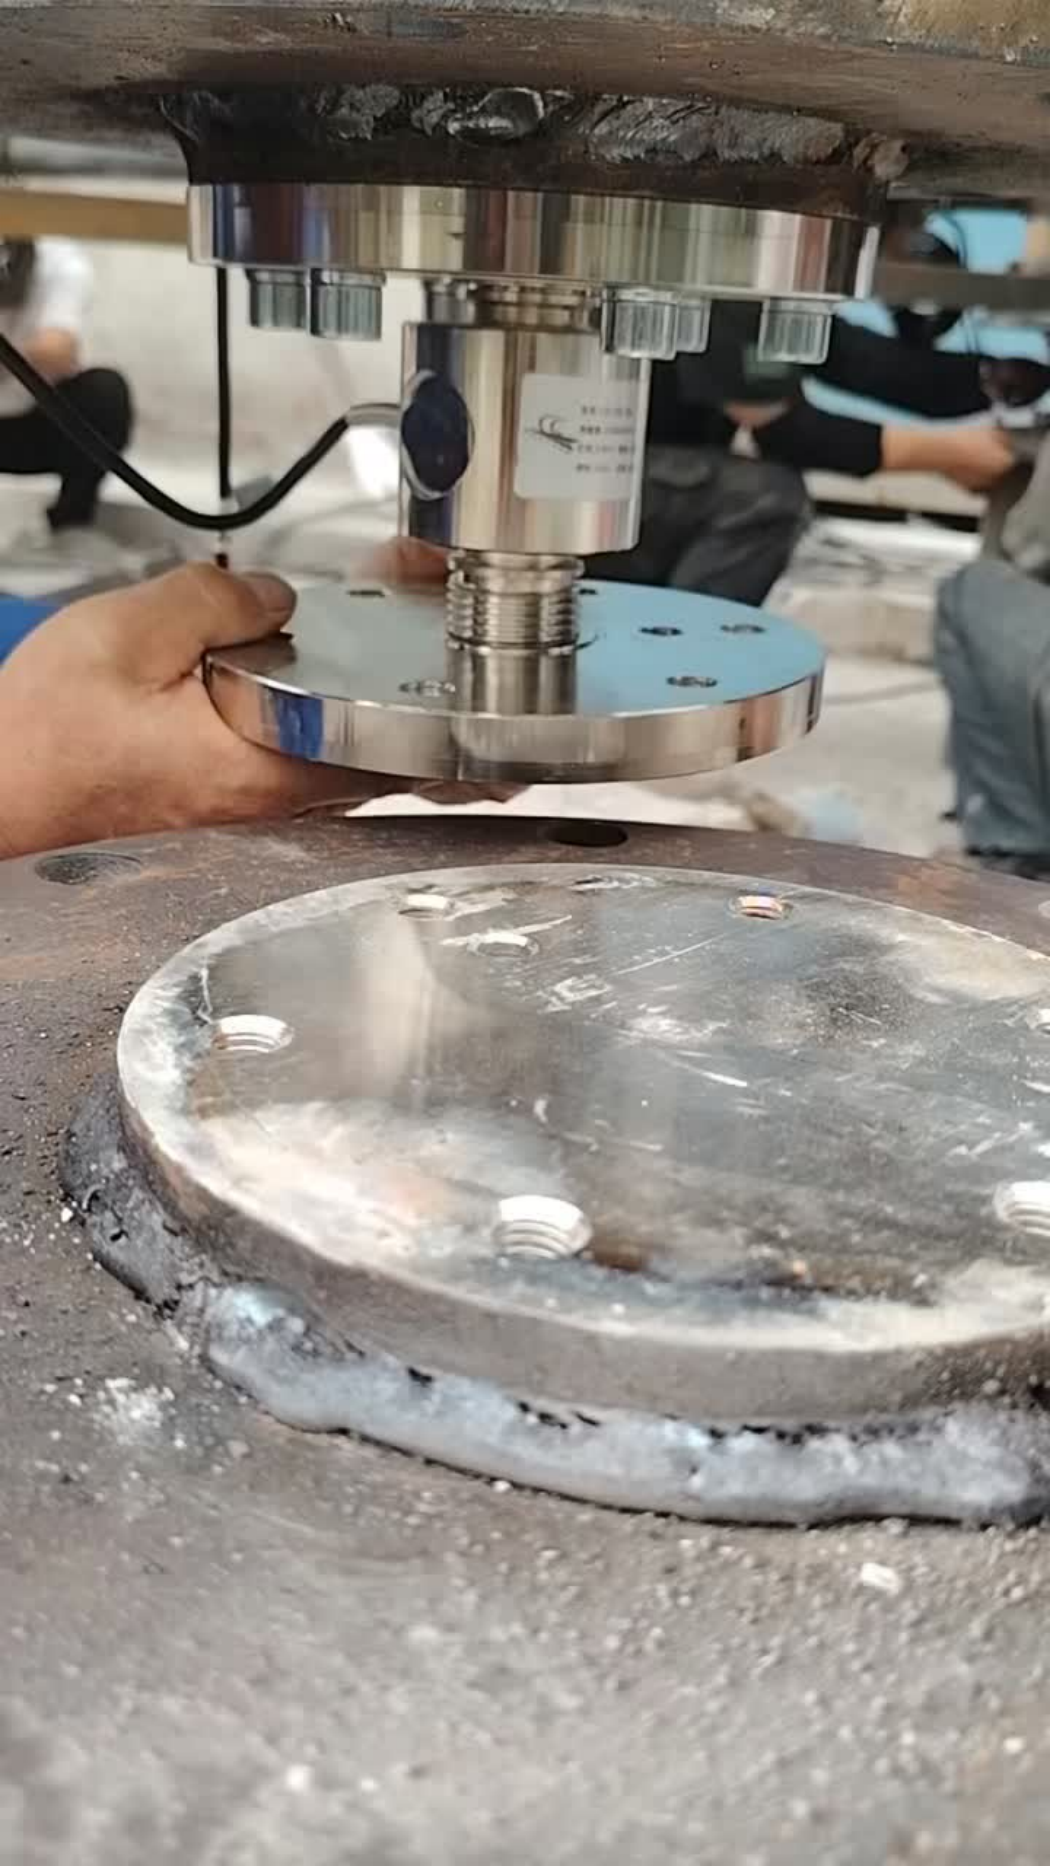

图7 传感器安装定位特写:上承载法兰与支腿蒙板对接找正
注意事项:传感器吊运与安装全程轻拿轻放,严禁磕碰、跌落与扭拽电缆;安装期间如需对模块附近构件临时点焊,必须先将传感器电缆拆离或做隔热防护,严禁焊接电流经传感器本体通过。
五、焊接工艺与验收要求
传感器上下连接件的焊接包括两处:①模块底座与基础预埋板(或支腿下固定板)的焊接;②传感器上承载法兰与罐体支腿蒙板的焊接(见图8、图9)。


图8 拉杆防护螺丝松动作业
5.1 焊接工艺
• 焊前处理:焊接部位打磨除锈、清除油污与水分,露出金属光泽;坡口组对间隙均匀;
• 焊接材料:焊条选用与母材强度匹配的牌号(碳钢母材可用 E4303/E5015),焊条按规定烘干并保温携带;
• 焊接方式:角焊缝连续满焊,焊角高度不小于被连接件中较薄件的厚度,且不小于 4 mm;
• 防变形措施:采用分段、对称、多层多道施焊,控制层间温度与热输入,避免法兰受热变形导致传感器受力偏斜;
• 传感器保护:严禁在传感器本体及电缆附近起弧;焊接地线钳必须搭接在焊接工件上、尽量靠近焊缝,严禁焊接电流通过传感器、上下压板滚道或信号电缆;必要时先完成全部焊接、检验合格后再装入传感器(现场施工顺序以保障传感器不受焊接热影响为原则安排);
• 焊后处理:清渣、打磨飞溅,焊缝及热影响区补涂防锈底漆与面漆。
5.2 焊缝验收要求
• 外观检查:焊缝成形良好,无裂纹、表面气孔、夹渣、未熔合;咬边深度不大于 0.5 mm,连续咬边长度不大于焊缝长度的 10%;
• 密实性检查:承受物料载荷的关键角焊缝采用煤油渗漏试验或渗透检测(PT)抽查,无渗漏、无显示缺陷;
• 尺寸检查:用焊缝检验尺测量焊角高度,满足设计最小值;
• 变形检查:焊接后复测上法兰水平度与传感器垂直度,与焊前相比无明显变化(水平度仍不大于 0.5°);
• 资料归档:焊接记录、焊条烘干记录、检验记录随竣工资料移交。
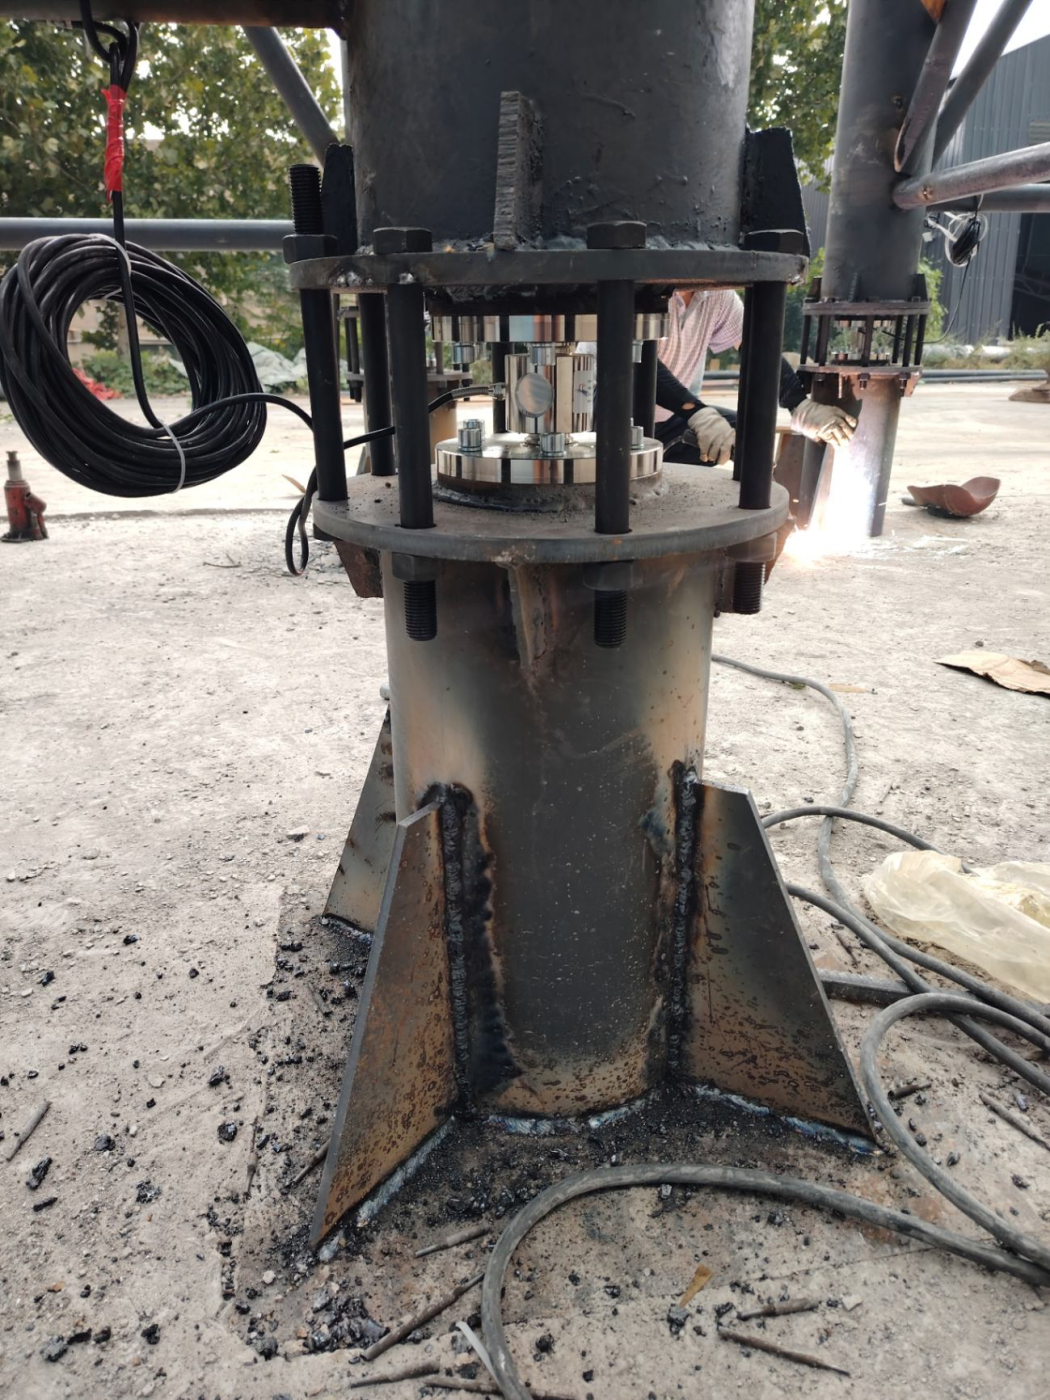

图9 模块安装完成:法兰连接、底座筋板焊接及支腿蒙板施焊部位
六、限位拉杆调整要求
罐体原设有限位拉杆(防止罐体水平位移与倾覆)。加装称重系统后,限位拉杆只起“保险限位”作用,不得参与正常承重,否则罐体重量会经拉杆分流,造成计量失准。因此安装完成后必须逐根调整:
• 限位拉杆的固定螺栓必须保持松动状态,螺母退离贴合面,不得锁紧;
• 拉杆与连接孔之间预留活动间隙(典型值 3~5 mm,具体以设计文件为准),保证罐体受载下沉、温度变形及正常晃动时不受额外约束;
• 为防止螺母松脱坠落,在螺母外露端加装开口销、防松螺母(仅贴平不锁死)或限位挡块等防脱措施;
• 验收时逐根检查并记录每根拉杆的间隙值,运行维护中每次校秤前复查一次。
七、安全防护措施
7.1 罐体周边栏杆防护
• 罐体周边操作平台、检修通道及临边部位加装固定式防护栏杆:栏杆高度 1050~1200 mm,立柱间距不大于 1000 mm,设横杆与 100 mm 高踢脚板;
• 栏杆除锈后刷红白(或黄黑)相间警示漆,立柱与平台满焊并做防腐处理;
• 栏杆安装后进行水平推力试验(顶点施加 1 kN 水平力无明显永久变形),确保牢固可靠。
7.2 施工过程安全措施
• 吊装作业:设专职指挥与司索工,警戒区专人看护;风力大于 6 级(含)或雷雨天气停止吊装;
• 高处作业:作业人员持证并系挂安全带,高挂低用;临边作业先完成栏杆再进入;
• 动火作业:持动火票作业,清理周边可燃物,配灭火器与看火人,焊机接地良好;
• 罐内及受限空间:涉及入罐检查时执行受限空间作业票与气体检测制度;
• 临时用电:一级箱到开关箱三级配电两级保护,电缆架空或穿管敷设。
八、验收标准
安装完成后按下列项目逐项检验,全部合格并经空载、载荷试验通过后,方可投入运行:
| 验收项目 | 验收要求 | 检验方法 |
| 模块安装水平度 | 上法兰水平度不大于 0.5°,各模块顶面等高 | 框式水平仪/水准仪 |
| 传感器受力均匀性 | 各支腿传感器输出偏差在系统允许范围内,无悬空、无过载单点受力 | 仪表逐点查看输出 |
| 限位拉杆间隙 | 固定螺栓松动、每根拉杆预留活动间隙(3~5 mm 或按设计),并有防脱措施 | 塞尺逐根测量、目视检查 |
| 焊缝质量 | 外观无裂纹、气孔、夹渣;关键焊缝煤油渗漏/PT 抽查合格;焊角高度达标 | 目视、焊缝检验尺、PT |
| 电气与接地 | 电缆屏蔽层单点接地,系统接地电阻不大于 4 Ω,绝缘合格 | 接地电阻测试仪/兆欧表 |
| 空罐置零与标定 | 空罐稳定置零;用砝码或替代物标定,示值误差满足所选精度等级(如 0.5 级)要求 | 标定试验 |
| 重复性与偏载测试 | 同一载荷多次称量示值一致;罐内不同加料点偏载误差在允许范围内 | 重复性/偏载试验 |
| 栏杆与安全设施 | 栏杆牢固、推力试验合格,警示标识齐全 | 推力试验、目视 |
九、附则
本方案中的量程选取、间隙数值、精度等级等参数为行业典型做法,实施时应结合罐体图纸、载荷核算书与设计文件最终确定。吊装作业方案需经审批后执行,焊接工艺以评定合格的工艺卡为准。
(注:文中设备结构与施工做法参照现场实拍照片及视频整理,具体工程以设计文件和技术协议为准。)
 0391-5500710
 15839131252
 jychaoguang@163.com