食品行业罐体称重定量下料控制系统方案
食品行业罐体称重定量下料控制系统方案
——基于称重模块改造的精准配料与可追溯下料解决方案
一、现场现状与改造需求
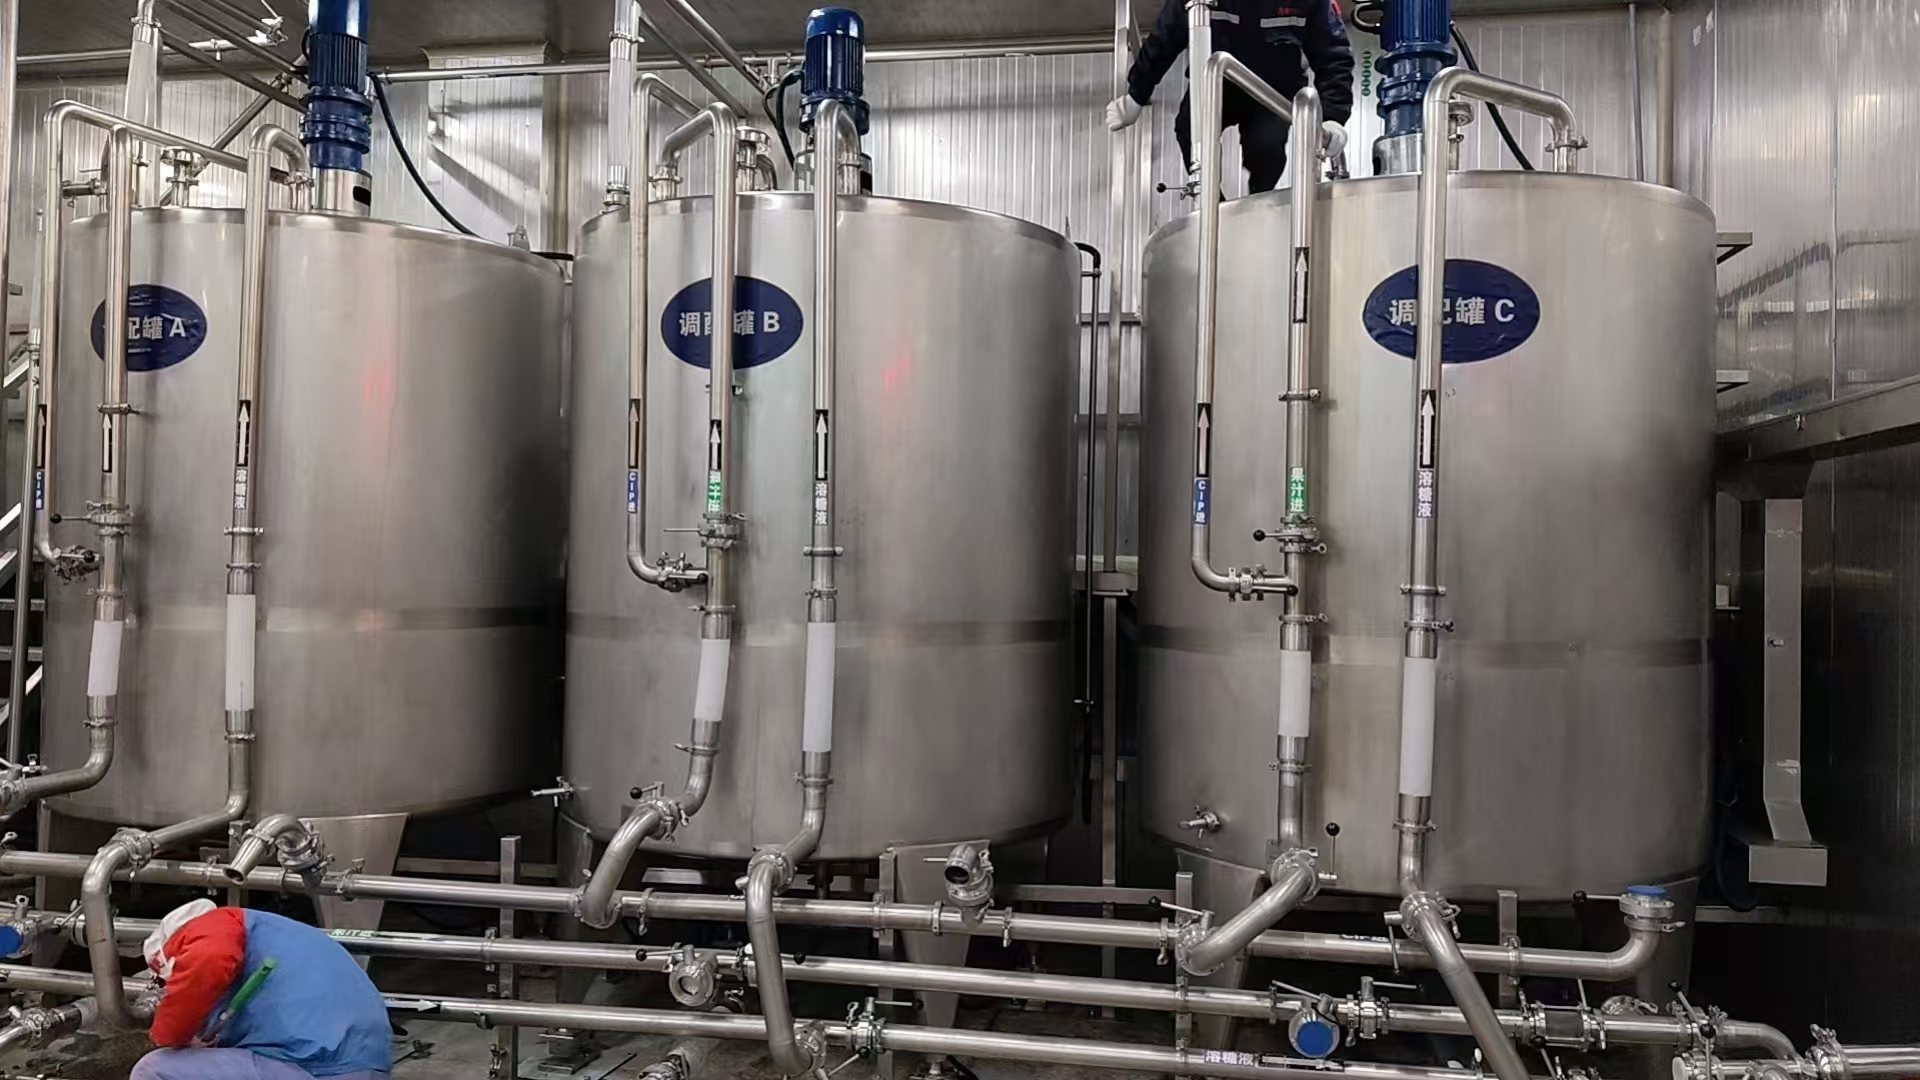
现有车间为食品级洁净环境,配置三台立式不锈钢搅拌调配罐(标注“调配罐 A / B / C”)。罐体采用 304 不锈钢抛光材质,顶部各装一台 SEW 减速搅拌电机,配套卫生级不锈钢管道与蝶阀,管道上可见“CIP 回”“清糖液”“果汁液”“调味液”等介质流向标签,说明该线用于糖液、果汁、调味液等食品物料的调配。

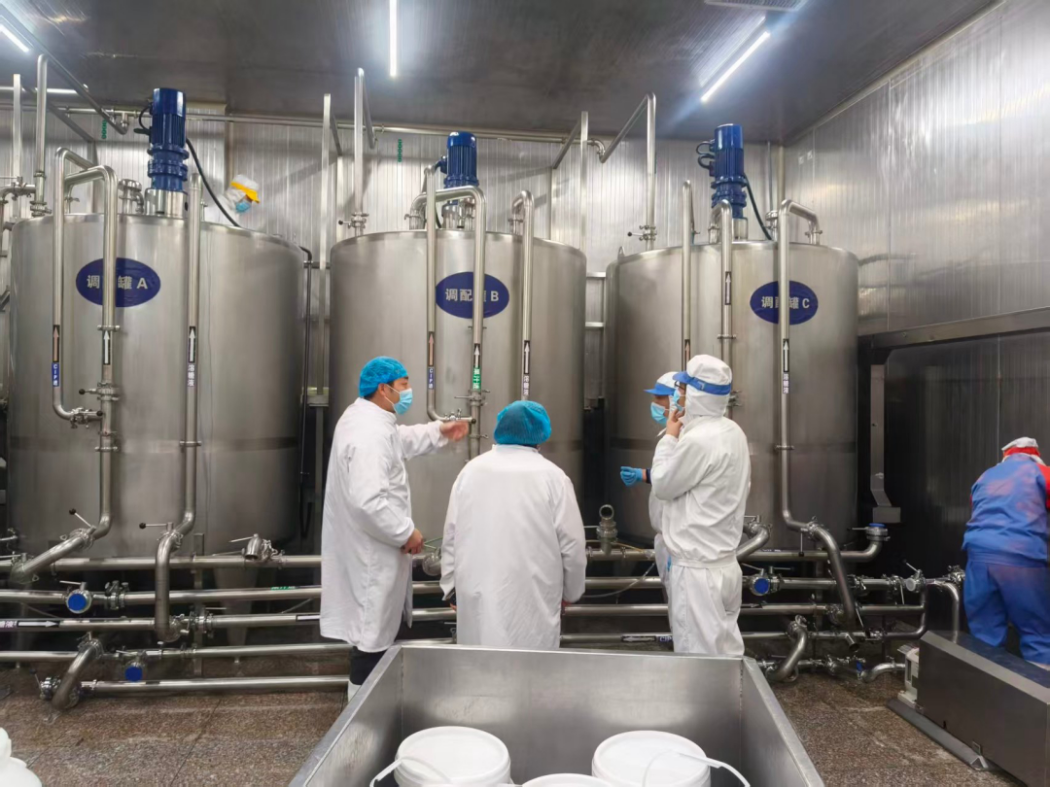
图1 现场现状:三台立式不锈钢调配罐 A/B/C(304 抛光,顶装搅拌电机)
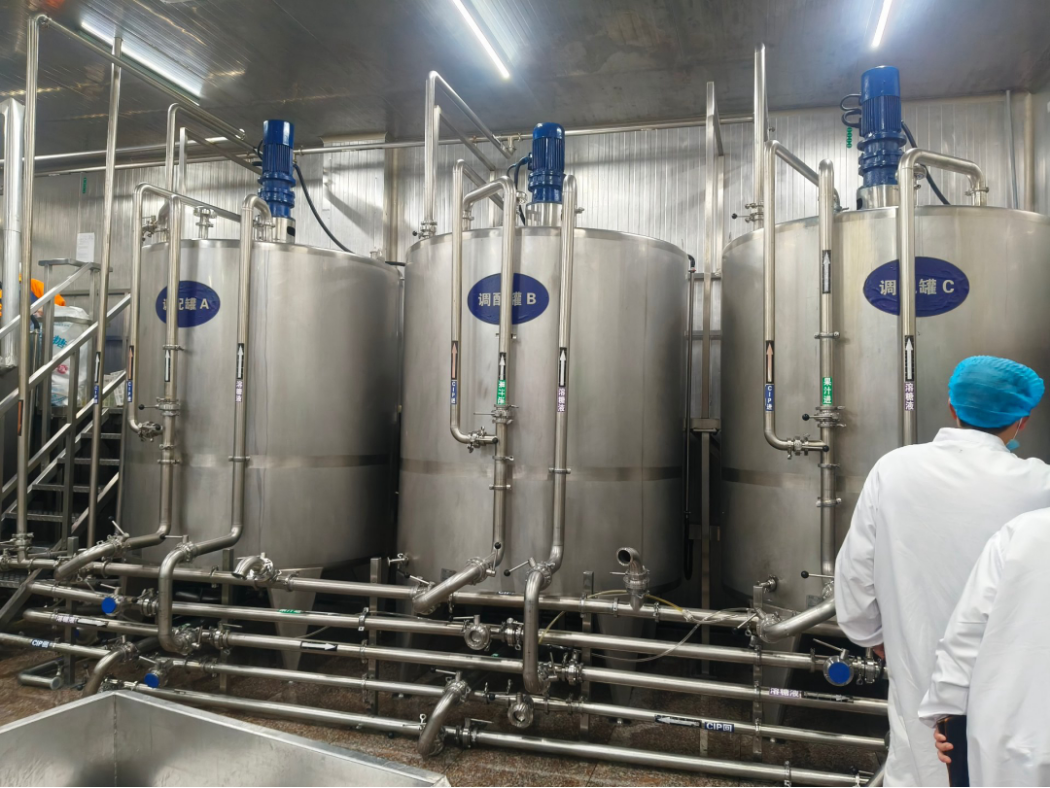

图2 洁净车间与卫生级管道(可见 CIP 回、清糖液等介质标签)
改造前状态(见图3):三台罐体均为支腿直接落地、与下方管网硬连接安装,现场无称重传感器、无称重仪表、无控制柜,下料量依赖人工经验或体积估算,存在计量不准、批次难追溯、与 CIP 清洗节拍不协调等问题。
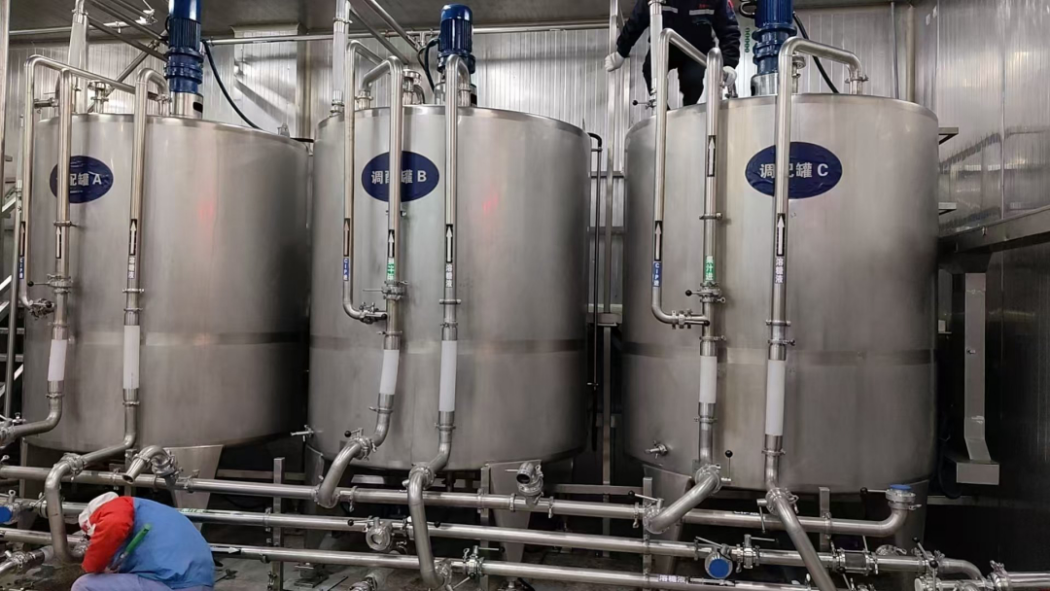

图3 罐顶 SEW 搅拌电机与卫生级硬管连接(改造前支腿直接落地)
改造核心目标:在不改变罐体主体与工艺管道的前提下,将三台调配罐改造为“称重式定量下料”单元,实现按配方精准投料、批次计量可追溯、远程可视化监控。
二、系统总体架构
系统按“感知—控制—监控”三层构建:
• 感知层:在每台调配罐的支腿/锥底加装称重模块(超光称重传感器,不锈钢材质),将罐内物料重量实时转换为电信号;
• 控制层:称重信号经接线盒汇总至控制柜内的控制称重仪表与大屏幕,执行定量下料逻辑、阀门/泵控制与报警;
• 监控层:本地触摸屏完成参数设定与人机交互,车间墙面 LED 大屏实时显示各罐重量,支持远程查看与数据上传。
改造关键点(见图4、图6、图7):罐体由“硬落地”改为“称重模块支承”,罐体与固定管网之间增加软连接/挠性过渡,切断称重支路以外的力传递,保证计量准确。
三、称重硬件组成与安装要点
结合现场实物,称重硬件由以下部分组成:
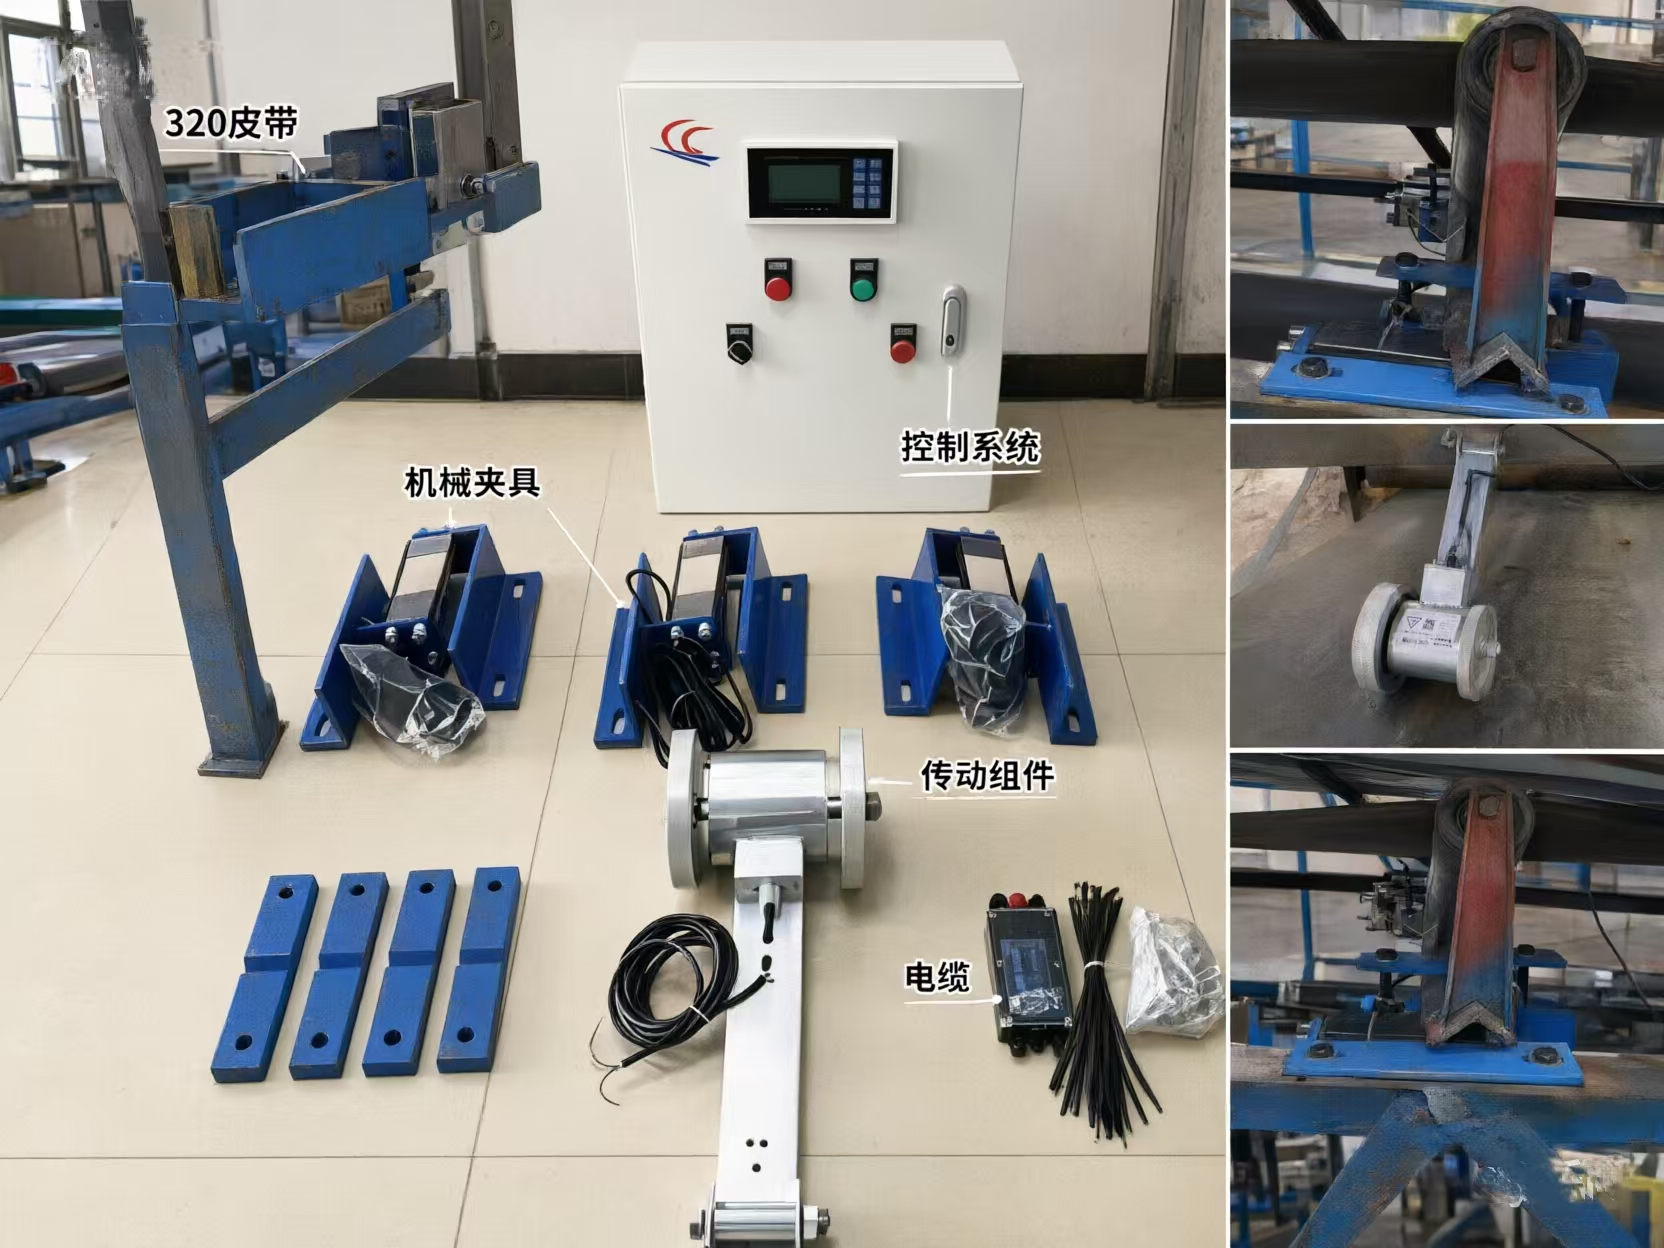
• 称重模块:采用柱式/剪切梁式称重模块,单只量程 2 t,每台罐通常配置 3 只(三点支承)或 4 只均布,总量程覆盖满罐物料重量并留有余量;
• 安装结构:模块上下分别为承载顶板与安装底板,夹装柱式传感器,经地脚螺栓固定于地面,地面增加加大钢板,(见图4 与图6 方形承载座);
• 信号传输:传感器引出屏蔽电缆(波纹管护套),汇入接线盒后再以屏蔽线接入控制柜,抑制车间电机、变频器干扰;
• 称重隔离:罐体与下方硬管之间改用食品级软连接(如食品硅胶/PTFE 挠性管)或增设称重专用挠性过渡,避免管道拉力影响称重。
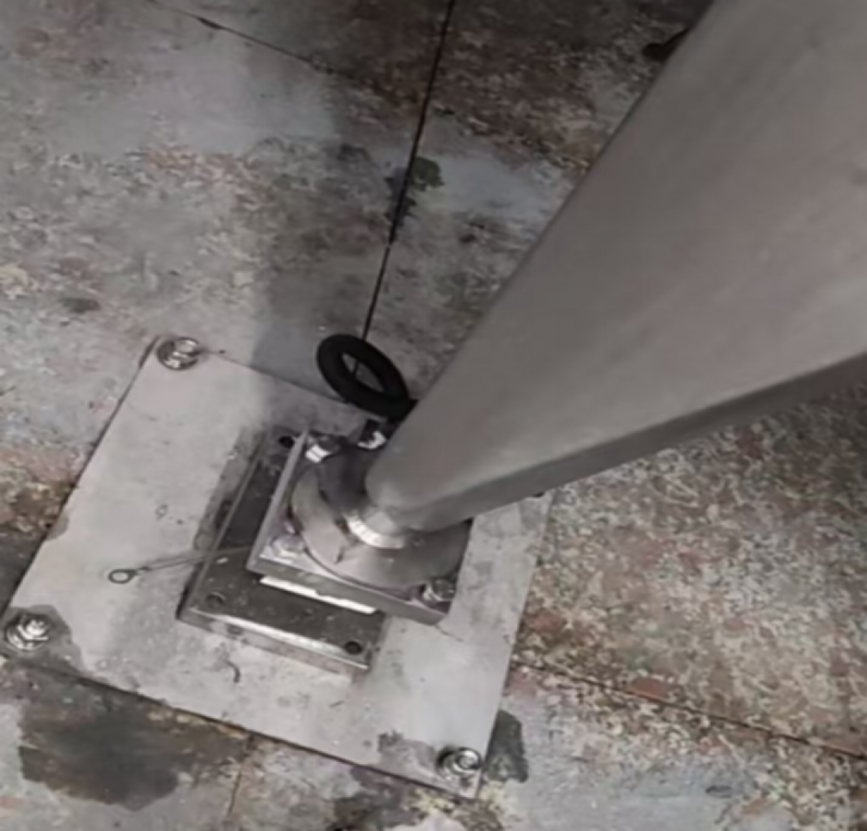

图4 现场加装称重模块(支腿底部压式传感器 + 屏蔽电缆)

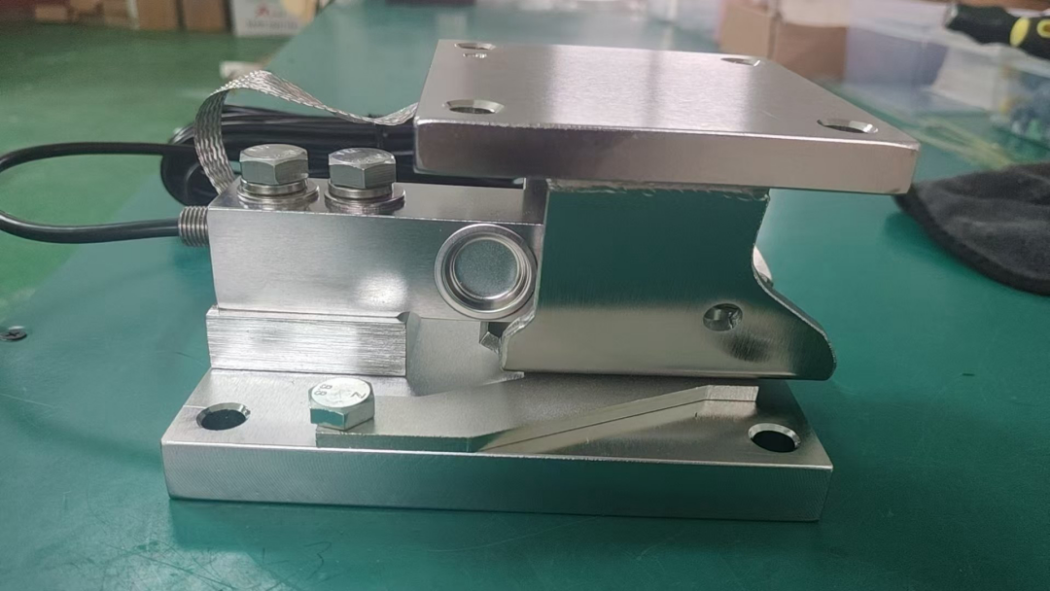
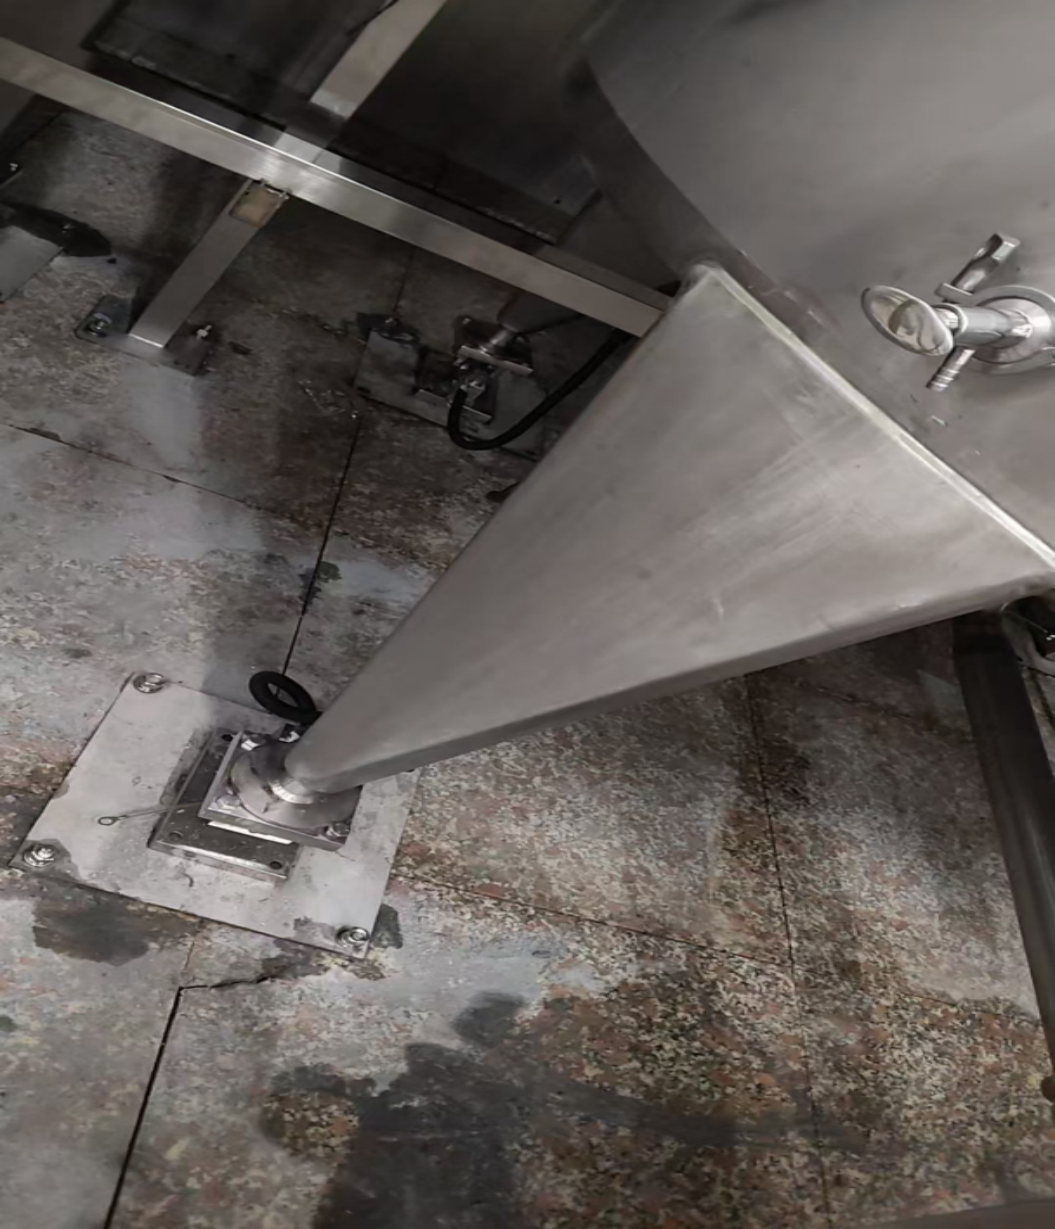

图5 称重模块产品特写(底板 / 顶板 / 剪切梁式传感器)
图6 锥底料斗经方形承载座落座于地脚螺栓固定底板(加装称重承载硬件)
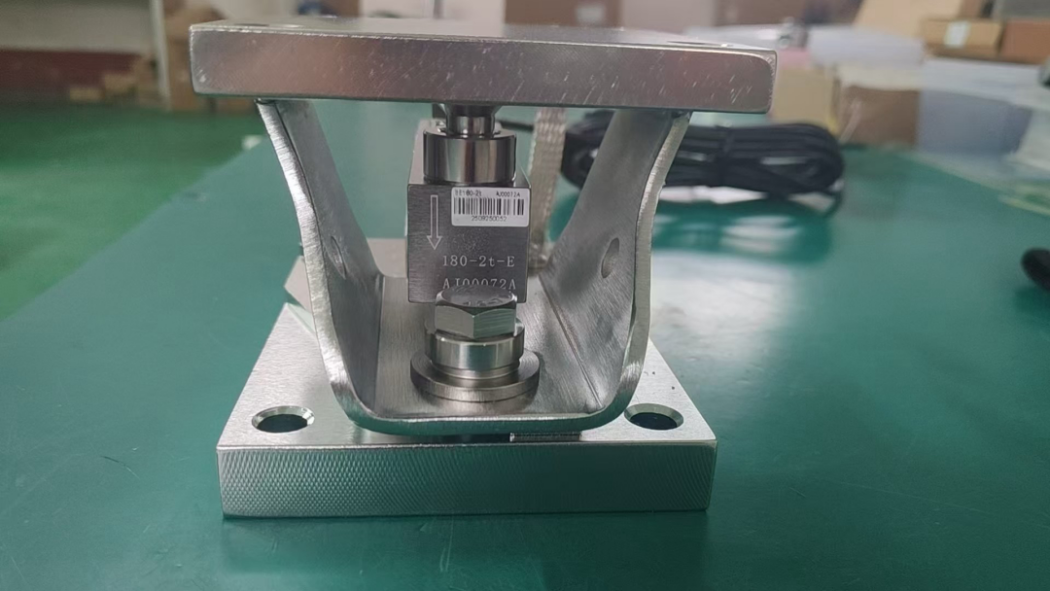

图7 柱式称重传感器特写(型号 180-2t-E,2 吨量程,向下受力箭头)
四、控制柜、仪表与大屏监控功能
现场控制硬件以“济源超光”不锈钢控制柜/控制仪表为核心(见图8):柜体为食品级不锈钢,带透明视窗便于观察内部仪表,侧面设百叶散热窗,并贴有电源警示标识。|
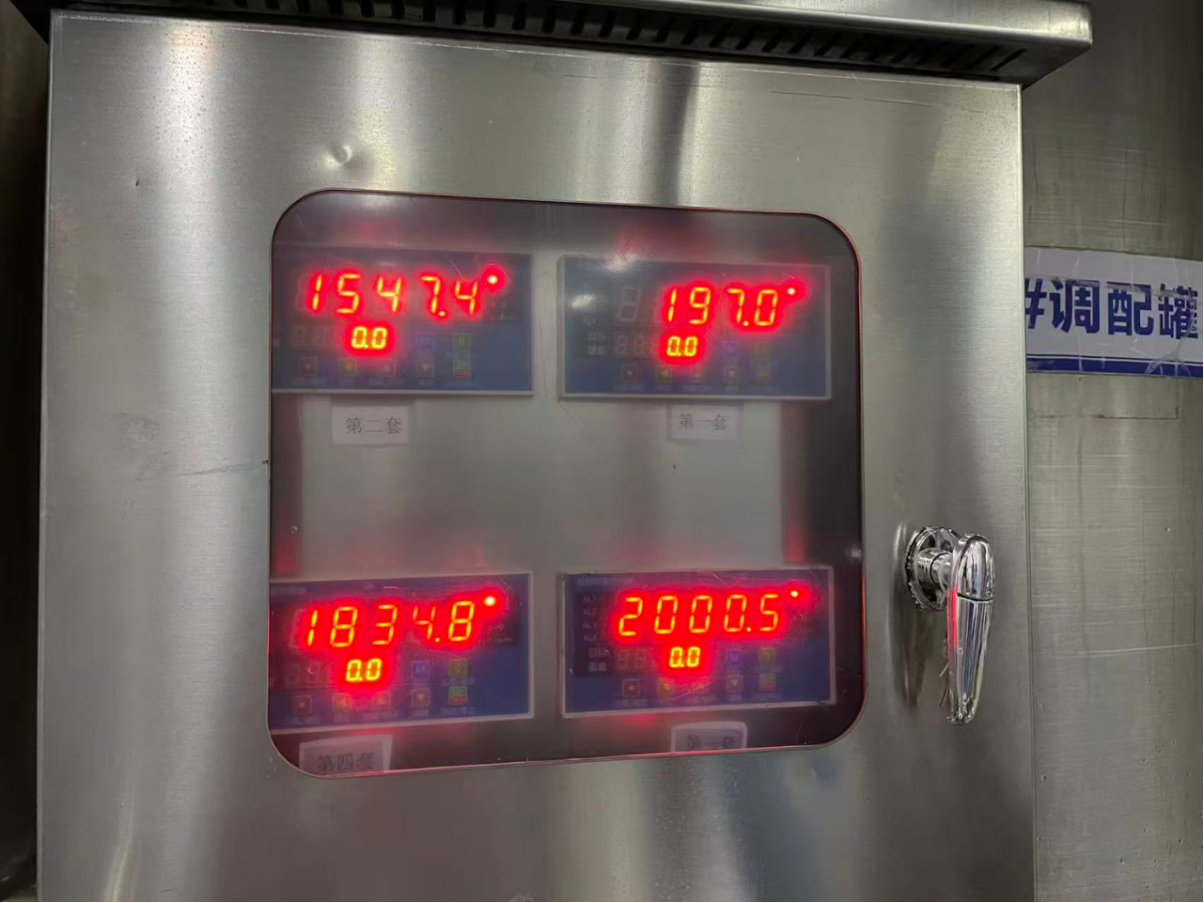


图8 济源超光不锈钢控制/电源柜(带视窗 + 内部称重仪表)与墙面三块远程 LED 大屏
主要监控功能:
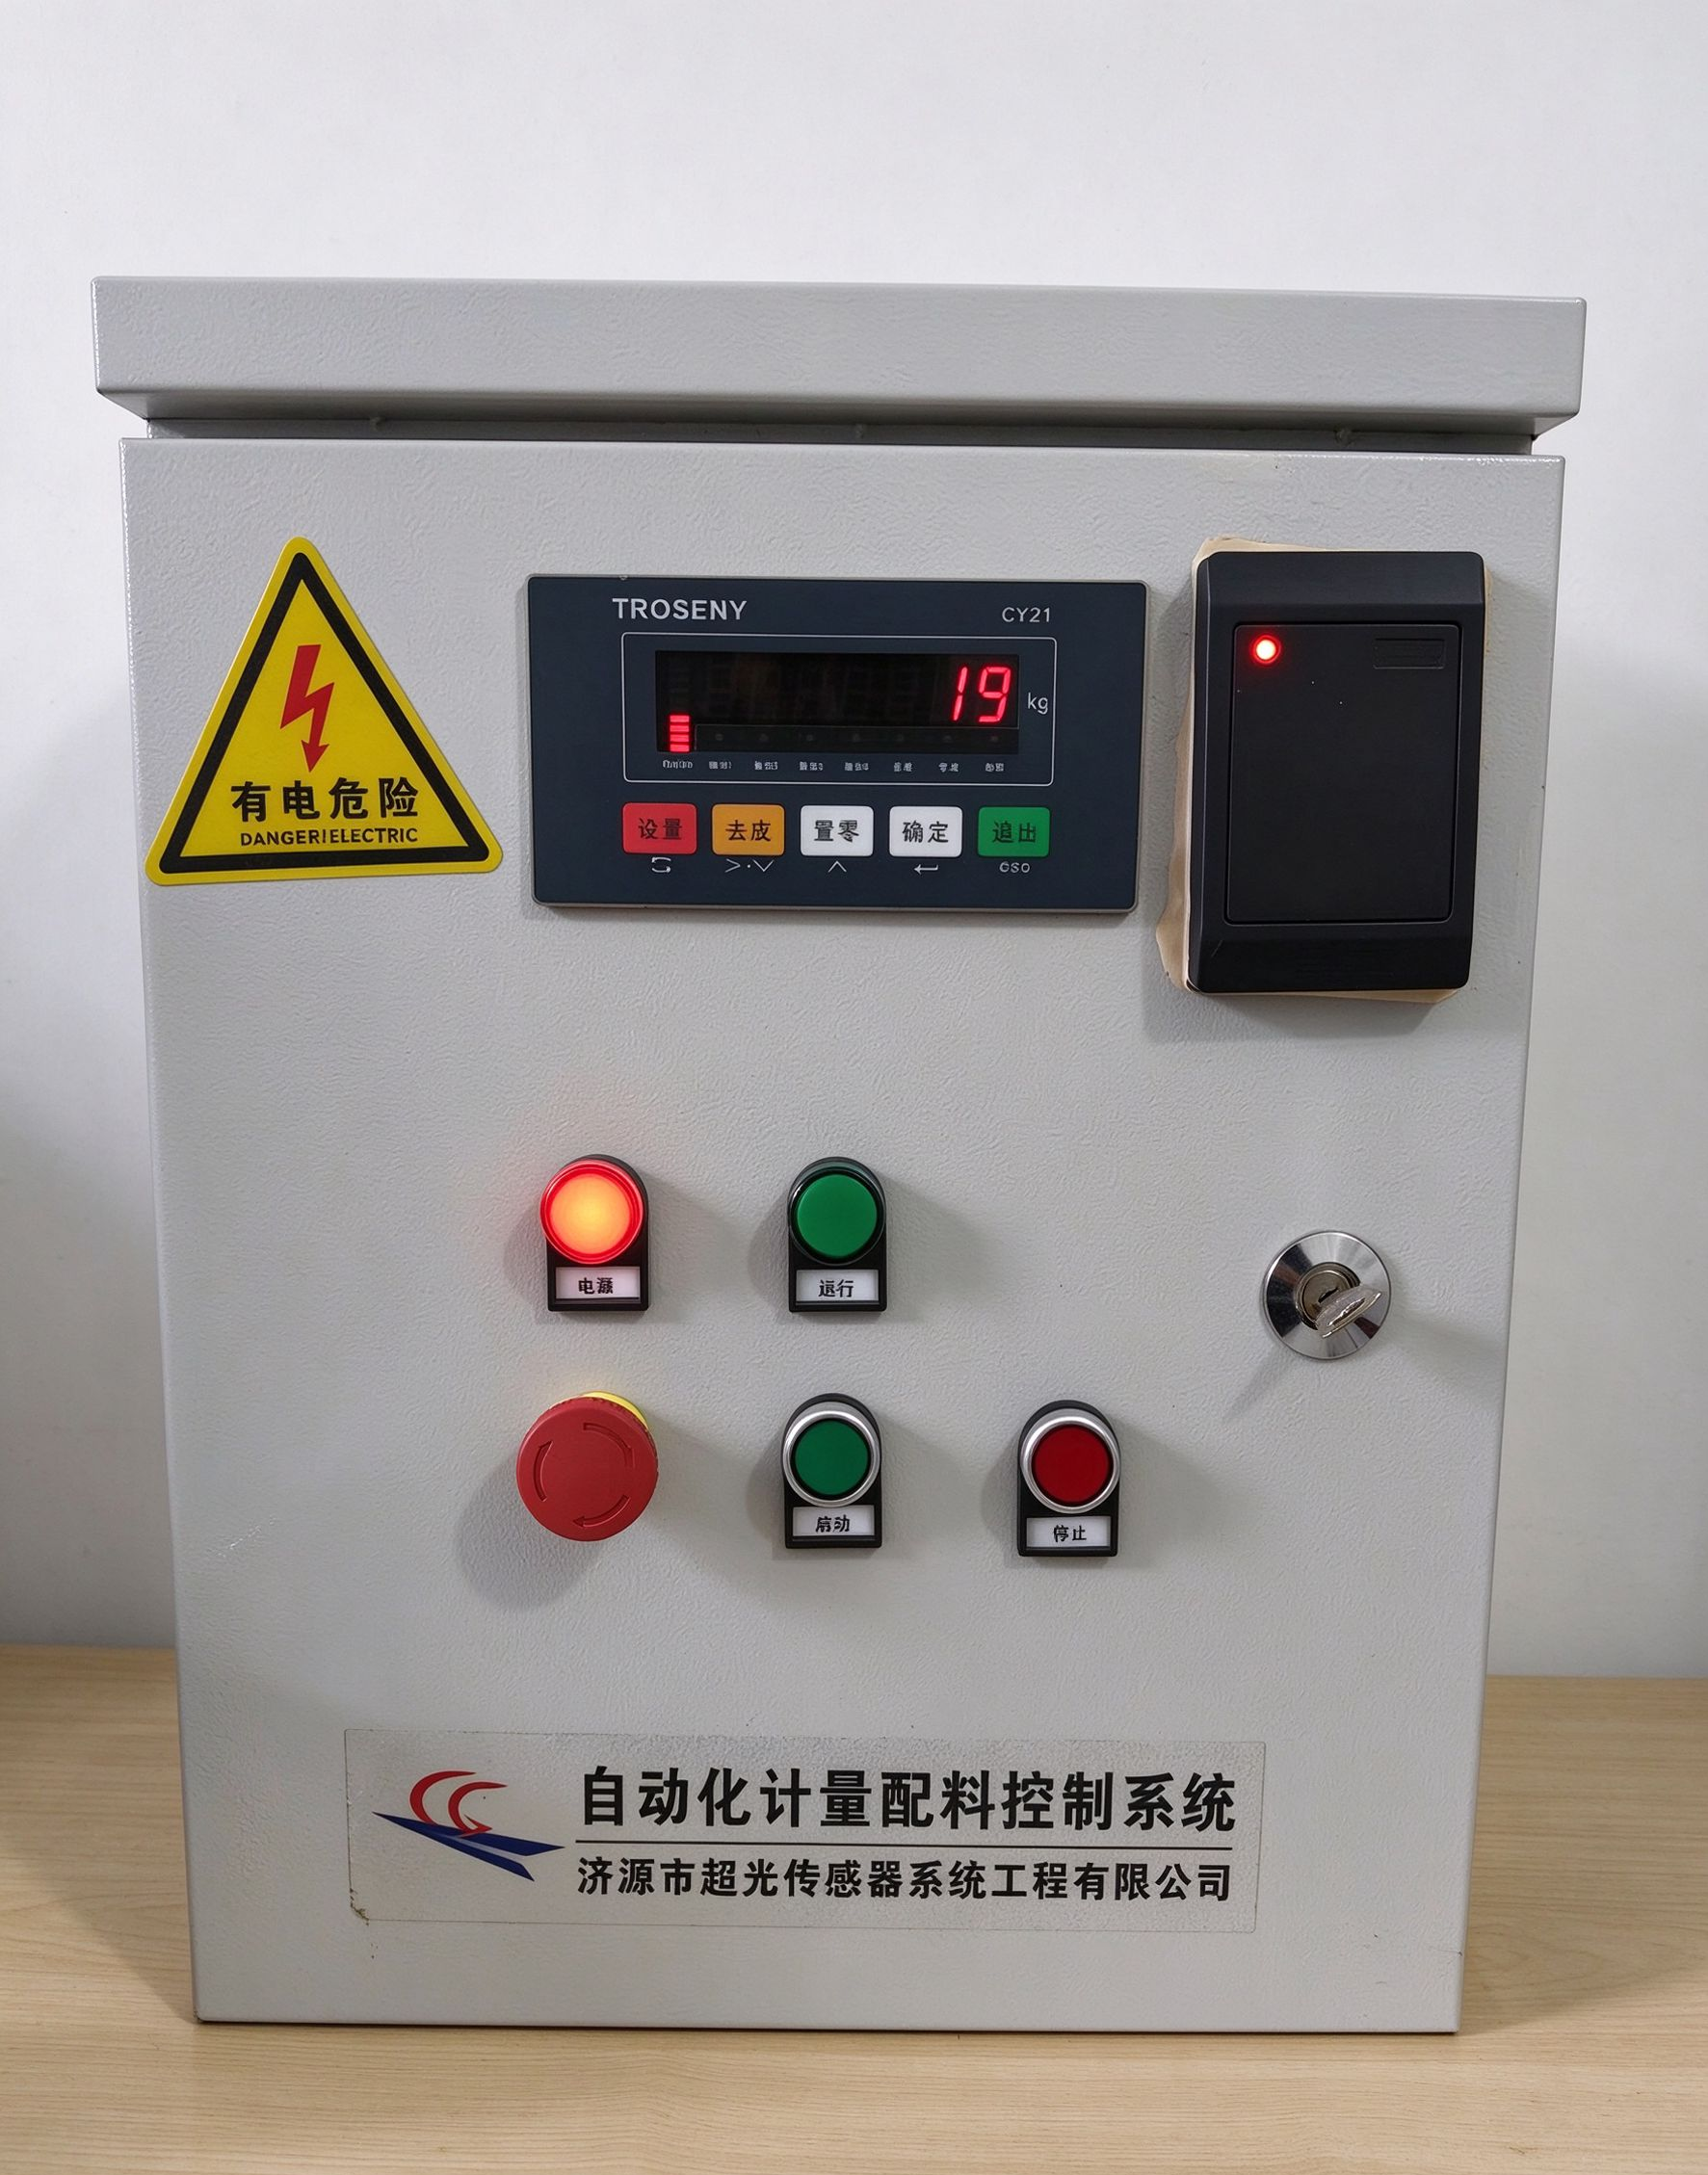
• 称重仪表:柜内集成多台称重控制仪表,以红色 LED 数码显示各通道重量(现场读数为 0.03、2.03 等量级),完成称重放大、标定、去皮与定量控制;
• 远程大屏:车间墙面安装三块红色 LED 数码显示屏,实时显示各罐净重量(现场读数示例:-0.17、18.855 等),便于操作与巡检人员在远处一目了然掌握投料进度;
• 联动控制:仪表与 PLC 配合,根据设定目标量自动启停下料阀/泵,并在到达“提前量”时提前切断,抑制冲料。
五、本地操作终端与系统联动
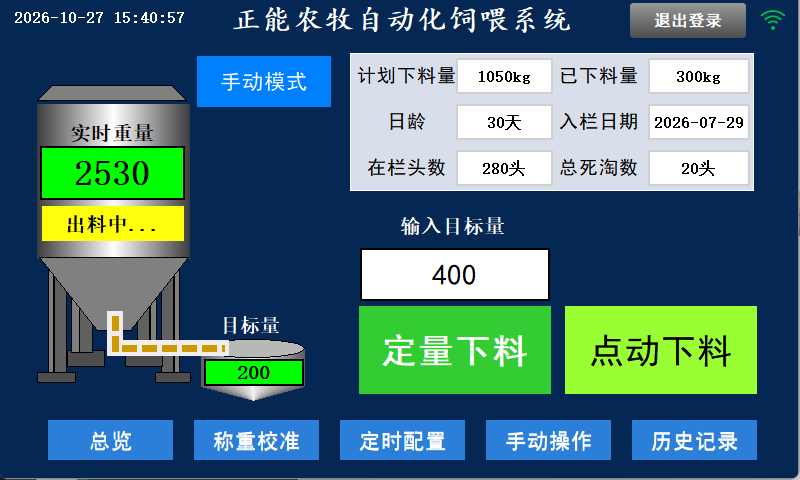
现场控制柜(见图8 不锈钢柜)集成本地操作终端,作为人机交互与参数设定的中枢,主要操作与监控能力包括:
• 参数设定:在终端上配置各罐目标量、提前量、分度值等配方参数;
• 校准与去皮:支持置零、标定与去皮操作,消除皮重与零点漂移;
• 运行模式切换:自动(按定时/配方)与手动(检修、补料)模式自由切换;
• 状态监视与查询:实时显示各罐重量与下料状态,并可查询历史批次记录供追溯。
该终端与柜内称重仪表、PLC 及墙面 LED 大屏联动:下料过程中终端与大屏同步刷新重量,到达目标量前按提前量自动切断,确保计量准确、操作可追溯。
六、称重定量下料控制流程与逻辑
典型下料流程如下:
• 去皮/清零:空罐或 CIP 排空后执行置零,消除皮重漂移;
• 设定目标量:由配方或定时计划给出本次下料目标(如 200 kg 或吨级);
• 启动下料:开启对应罐的出料阀/输送泵,物料从罐体经称重支路进入下一工序;
• 实时反馈:称重模块持续回传罐内减少量(或计量斗增量),仪表与大屏同步显示;
• 提前量切断:当已下料量接近“目标量 − 提前量”时,提前关闭阀门/泵,抵消物料惯性;
• 完成核验:停料后比对“实际量 = 开始量 − 结束量”与目标量,记录并报警异常;
• 数据归档:写入历史记录,供批次结算与追溯。
控制逻辑要点:自动模式按定时/配方执行;手动模式用于灵活补料;CIP 清洗前先排空并清零,避免清洗液重量计入物料;多罐并行时各通道独立计量、互不干扰。
七、针对性系统配置与控制要点
结合本现场实际,给出以下配置与控制要点:
• 食品级合规:称重模块、软连接、接线盒均采用 304 不锈钢或食品级材质,满足车间 GMP/卫生要求;
• 三罐独立计量:A/B/C 三台调配罐各成称重单元,分别设定配方与定量,互不串扰;
• 搅拌协调:顶装 SEW 搅拌电机运行时应避免对称重的剧烈冲击,建议下料与搅拌分时或低速协同;
• 抗干扰与防护:控制柜 IP 防护适应潮湿清洗环境,传感器电缆全程屏蔽并远离变频器/动力线;
• 计量节拍与 CIP 协同:建立“排空—清零—投料—计量—清洗”标准作业,保证每批次净重准确;
• 远程可视:保留墙面 LED 大屏与远程查看,值班人员无需靠近罐区即可掌握进度。
八、结语
本方案在不改动原有调配罐与主管工艺的前提下,通过“称重模块 + 控制柜仪表 + 远程大屏 + 触摸屏”的组合,将三台调配罐升级为精准、可追溯的定量下料单元,显著降低人工依赖与物料浪费,提升食品配料的一致性与合规水平。
(注:文中设备型号、读数与参数均取自现场实拍照片示例,正式方案以贵厂罐体图纸、实际量程与技术协议为准。)
 0391-5500710
 15839131252
 jychaoguang@163.com